

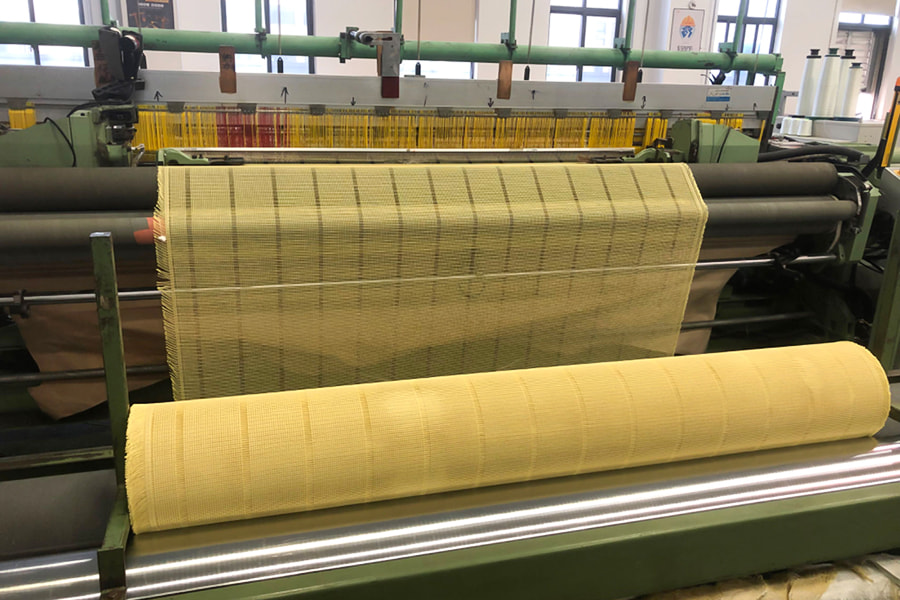
kain gentian kaca tenunan tertutup
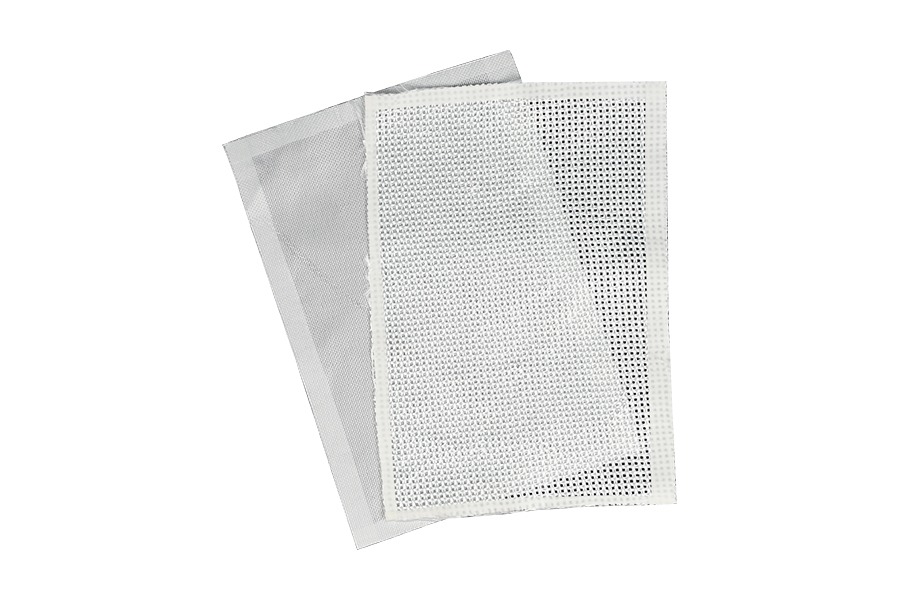
Kain gentian kaca tenunan tertutup ialah fabrik tenunan ketat di mana benang meledingkan dan pakan dibungkus padat dengan apertur minimum antara filamen yang bersilang. Struktur keliangan rendah menyekat saliran resin, mengawal nisbah resin kepada gentian, dan menghasilkan lamina dengan pecahan volum gentian tinggi dan keliangan permukaan yang rendah. Fabrik ini dihasilkan daripada filamen E-kaca berterusan dan dibekalkan dalam berat luas dari 100 g/m² hingga 600 g/m² dan ketebalan dari 0.10 mm hingga 0.60 mm. Kekuatan tegangan berkisar antara 280 MPa hingga 420 MPa bergantung kepada pembinaan dan sistem resin. Kain gentian kaca tenunan tertutup serasi dengan resin epoksi, poliester, vinilester dan fenolik dan dibekalkan dalam lebar gulungan dari 1000 mm hingga 1500 mm dan panjang gulungan dari 30 m hingga 150 m.
Isipadu Gentian Tinggi
Pembungkusan benang padat membolehkan lamina mencapai 55 hingga 62 peratus pecahan isipadu gentian dalam infusi vakum. Isipadu gentian yang lebih tinggi diterjemahkan terus kepada sifat mekanikal yang lebih baik bagi setiap ketebalan unit dan mengurangkan kos resin bagi setiap bahagian. Keliangan terkawal juga menyokong pengeluaran basah yang konsisten merentasi permukaan bahagian besar tanpa zon kebuluran resin.
Pengambilan Resin Terkawal
Keliangan rendah mengehadkan saliran resin semasa pengawetan, menghasilkan nisbah resin-ke-serat yang konsisten merentasi lamina. Ini mengurangkan kebolehubahan dalam sifat mekanikal dan memudahkan kawalan proses dalam persekitaran pengeluaran di mana kebolehulangan adalah keperluan utama.
Keliangan Permukaan Rendah
Struktur tenunan yang ketat meminimumkan lubang jarum dan kecacatan permukaan, mengurangkan keperluan untuk operasi pengisian sekunder sebelum gelcoat atau cat. Ini amat relevan untuk aplikasi permukaan yang boleh dilihat di mana kos kemasan mendominasi belanjawan pengeluaran.
Rintangan Kimia
Pembinaan padat mengehadkan penembusan media menghakis ke dalam lamina, meningkatkan rintangan kimia dalam aplikasi paip, tangki dan salur berbanding dengan fabrik tenunan terbuka atau leno pada berat yang sama. Permukaan tertutup juga mengurangkan wicking sepanjang laluan gentian.
Spesifikasi Bekalan
Jalinan tertutup mengekalkan bentuknya dengan baik semasa pemotongan dengan kerutan tepi yang minimum. Gunakan gunting standard atau pemotong berputar untuk pemotongan manual, atau sistem CNC dan jet air untuk volum pengeluaran.
Kebolehgantungan bergantung pada tenunan tertentu. Binaan biasa menepati lengkung sederhana hingga mudah. Binaan satin menawarkan pematuhan yang lebih baik kepada lengkung kompaun. Sahkan arah muka yang dimaksudkan untuk struktur satin sebelum lay-up.
Aliran resin lebih perlahan daripada anyaman terbuka atau leno kerana keliangan yang rendah. Untuk infusi vakum, gunakan kelikatan resin 150 hingga 250 cP pada 25°C, sapukan medium aliran pada permukaan atas, dan sahkan masa isian pada panel percubaan sebelum pengeluaran.
Simpan gulungan secara mendatar pada 15 hingga 30°C dan 40 hingga 60 peratus RH. Simpan gulungan dibalut untuk melindungi fabrik daripada habuk dan kelembapan. Jangka hayat adalah 36 bulan dalam pembungkusan asal.
Segmen Permohonan Layak
Soalan Lazim Perolehan dan Kejuruteraan
Tenunan tertutup mengemaskan benang meledingkan dan pakan padat dengan apertur minimum, menghasilkan pecahan isipadu gentian yang lebih tinggi, keliangan permukaan yang lebih rendah, dan sifat mekanikal yang lebih tinggi bagi setiap ketebalan unit daripada anyaman terbuka. Tenunan terbuka memberikan aliran resin yang lebih cepat dan pelepasan udara yang lebih mudah tetapi isipadu gentian yang lebih rendah dan kekuatan mekanikal. Tenunan tertutup dipilih apabila prestasi lamina, kualiti permukaan atau rintangan kimia adalah keperluan utama.
Dalam infusi vakum dengan resin kelikatan rendah, fabrik tenunan tertutup biasanya mencapai 55 hingga 62 peratus pecahan isipadu gentian. Hand lay-up mencapai 40 hingga 50 peratus. Isipadu gentian yang lebih tinggi meningkatkan sifat tegangan dan lenturan per unit ketebalan dan mengurangkan kos resin bagi setiap bahagian, tetapi juga memerlukan kawalan proses yang lebih berhati-hati untuk memastikan keluar basah sepenuhnya.
MOQ standard ialah 300 kg setiap lebar dan spesifikasi tenunan. Lebar stok 1000 mm dan 1270 mm dalam pembinaan biasa dan kepar dihantar dari inventori dalam masa 5 hingga 10 hari perniagaan. Pembinaan satin dan lebar tersuai biasanya memerlukan 3 hingga 5 minggu bergantung pada jumlah pesanan dan keperluan saiz.
Ya, tetapi aliran resin lebih perlahan daripada anyaman terbuka kerana keliangan yang rendah. Gunakan kelikatan resin 150 hingga 250 cP pada 25°C, sapukan medium aliran pada permukaan atas, dan sahkan masa pengisian pada panel percubaan sebelum pengeluaran. Untuk lamina tebal, nyahbongkar setiap dua hingga tiga lapisan untuk mengekalkan pemadatan yang sekata dan mengelakkan zon kaya resin.
Setiap penghantaran termasuk sijil analisis yang meliputi berat kawasan, ketebalan, konfigurasi tenunan, sistem saiz dan panjang gulungan. Nombor lot direkodkan untuk kebolehkesanan. Data ujian tambahan termasuk kekuatan tegangan, modulus lenturan dan pernyataan keserasian resin boleh diberikan atas permintaan untuk akaun yang layak.