


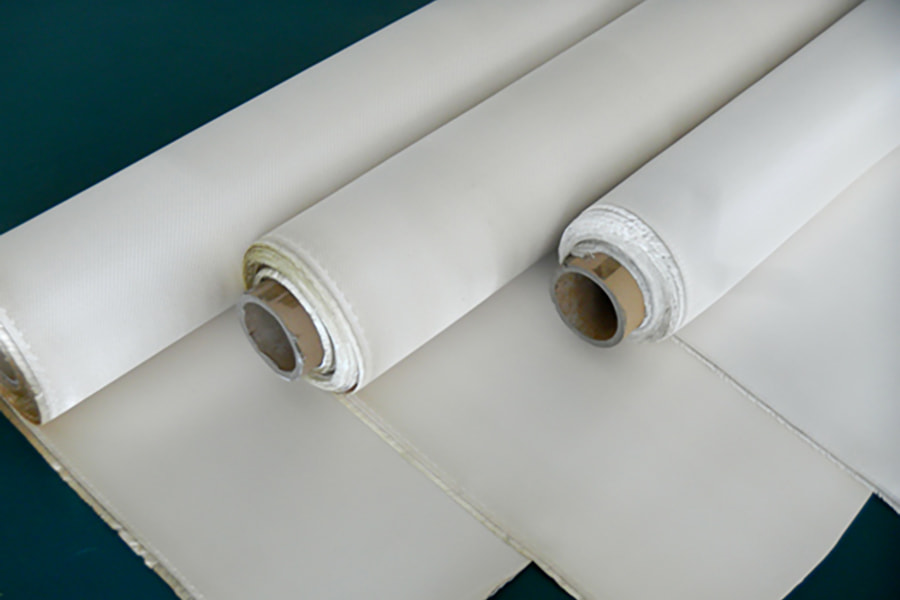
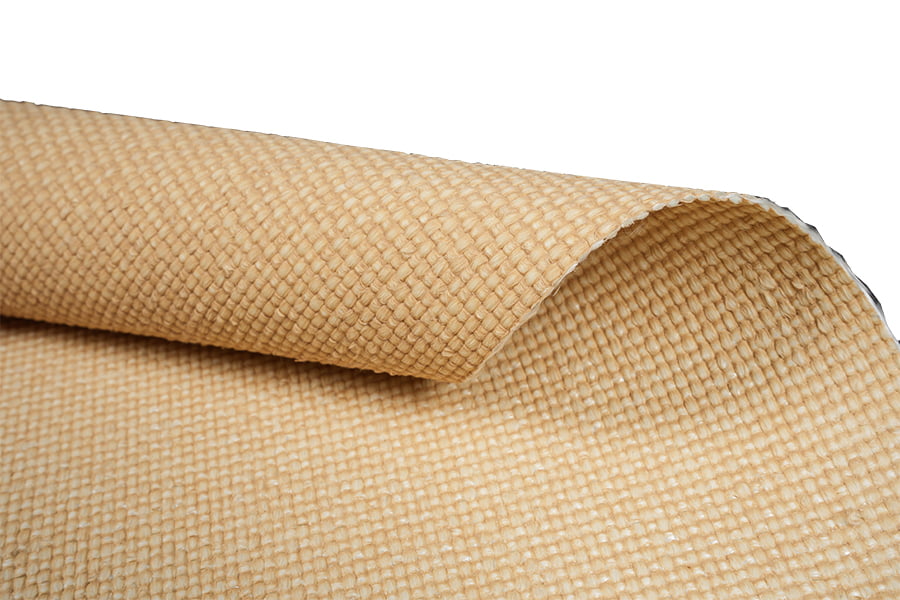
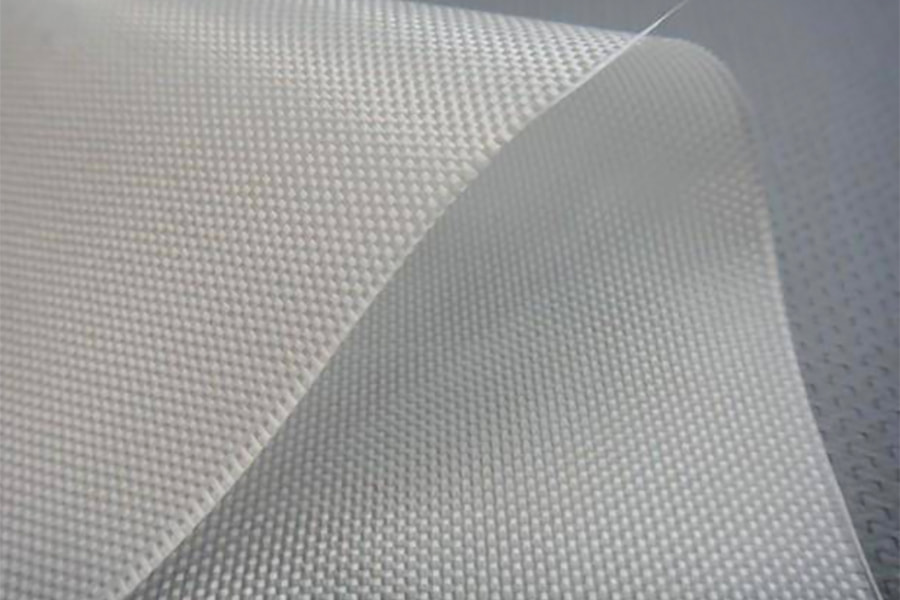
kain gentian kaca tenunan leno
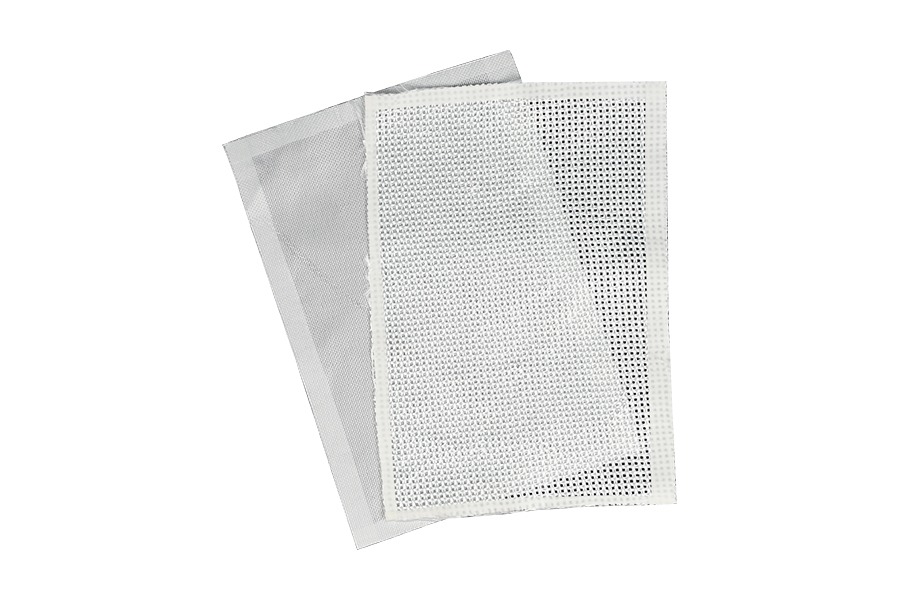
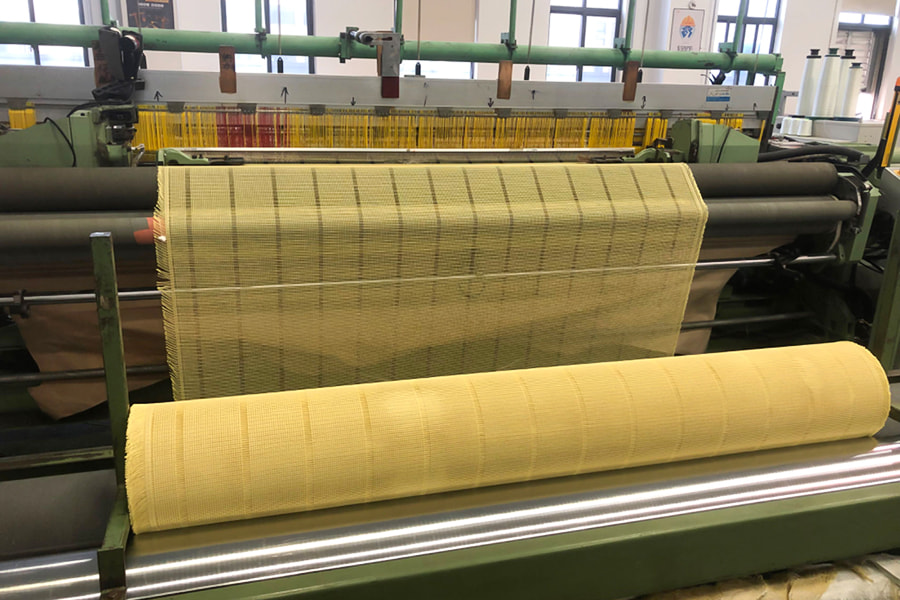
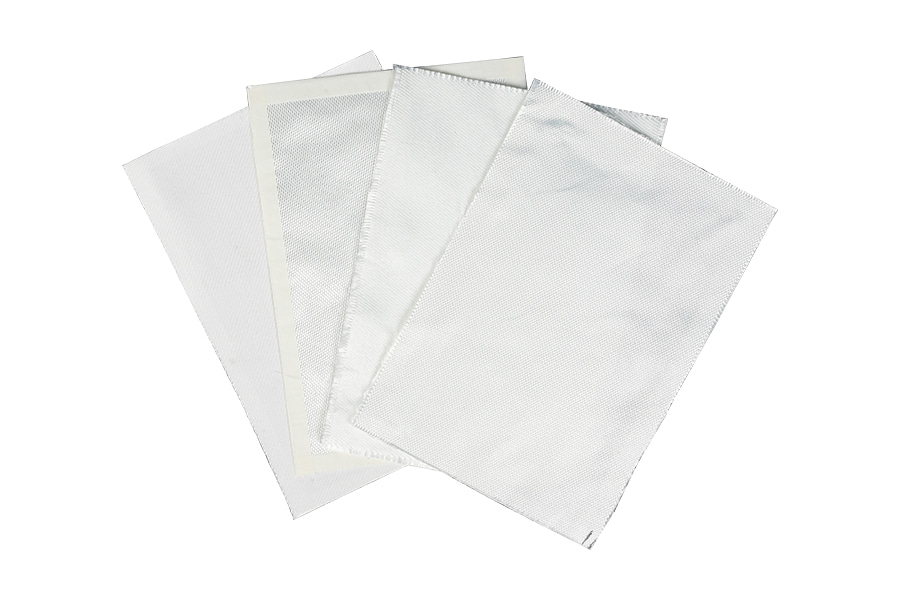
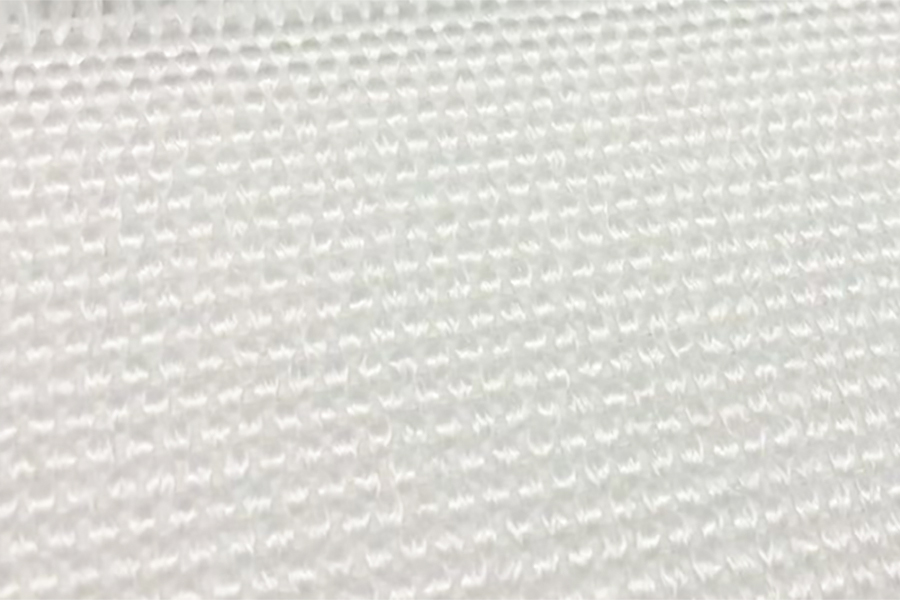
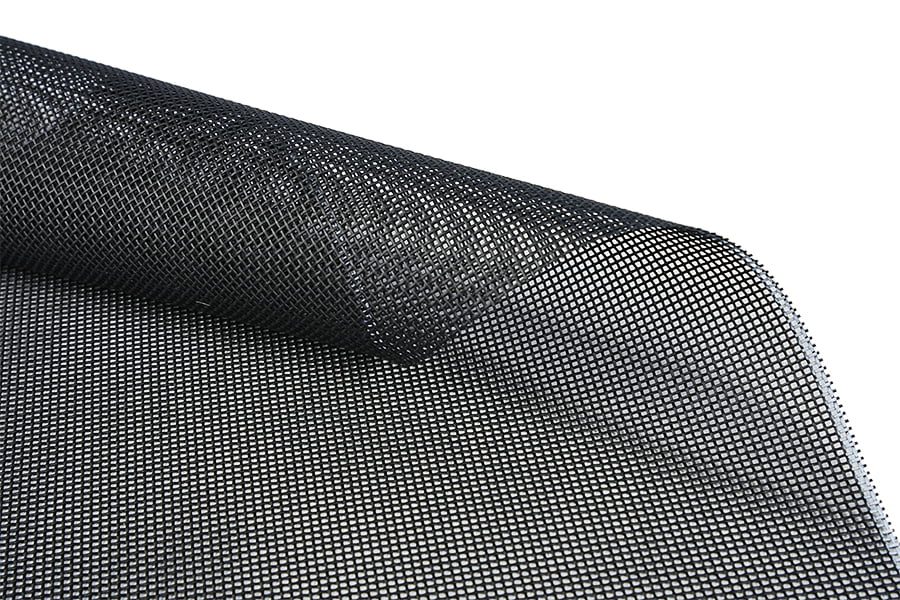
Kain gentian kaca tenunan Leno ialah fabrik tenunan di mana benang meledingkan bersebelahan dipintal antara satu sama lain di antara pemilihan benang pengisi, mengunci struktur ke tempatnya. Geometri saling mengunci ini menghalang anjakan benang dan memegang jaringan terbuka yang stabil walaupun di bawah pengendalian dan aliran resin. Fabrik ini dihasilkan daripada filamen kaca E berterusan dan dibekalkan dalam bentuk gulungan dengan bukaan jejaring lazimnya antara 2 mm hingga 25 mm, berat luas dari 60 g/m² hingga 300 g/m², dan ketebalan dari 0.15 mm hingga 0.60 mm. Kekuatan tegangan berkisar antara 120 MPa hingga 260 MPa bergantung kepada pembinaan. Kain Leno digunakan di mana penghantaran resin, pelepasan udara, atau penguncian dimensi diperlukan, dan ia serasi dengan sistem epoksi, poliester, vinilester dan fenolik. Lebar gulungan dari 1000 mm hingga 2000 mm dan panjang gulungan dari 50 m hingga 200 m tersedia.
Dua sistem meledingkan digunakan. Ledingan tanah berjalan lurus, manakala meledingkan lintasan melintas secara bergantian di atas dan di bawah ledingan tanah dan benang pengisi. Hasilnya ialah jaringan terkunci tanpa gelinciran benang di kedua-dua arah.
Apertur mesh dikawal oleh kekerapan silangan dan jarak meledingkan. Bukaan standard ialah 2 × 2 mm, 5 × 5 mm, 10 × 10 mm dan 25 × 25 mm. Apertur tersuai boleh dihasilkan untuk memadankan keperluan aliran resin.
Oleh kerana benang meledingkan saling bercantum secara mekanikal, mesh menahan herotan semasa memotong, mengendalikan dan meletakkan. Ini menghilangkan keperluan untuk pengikat sementara atau pengedap tepi dalam kebanyakan proses.
Julat Spesifikasi
Di mana Pembinaan Leno Ditentukan
Memproses Nota
Soalan Lazim
Tenunan biasa menggunakan jalinan satu lawan satu tempat benang meledingkan dan benang bersilang pada sudut tepat. Tenunan Leno menambah sistem meledingkan kedua yang berpusing di sekeliling ledingan tanah, mengunci struktur secara mekanikal. Ini memberikan kain leno rintangan yang lebih tinggi terhadap anjakan benang dan herotan bentuk, tetapi kekuatan tegangan per unit berat lebih rendah kerana benang mengikut laluan yang dikerutkan. Tenunan biasa digunakan di mana kekuatan adalah keperluan utama; tenunan leno digunakan di mana kestabilan dan keterbukaan adalah keperluan utama.
Kain Leno biasanya tidak digunakan sebagai lapisan struktur utama kerana mesh terbuka memberikan pecahan volum gentian yang lebih rendah dan kapasiti galas beban yang lebih rendah daripada fabrik tertutup. Ia biasanya digunakan sebagai tudung permukaan, medium aliran, atau lapisan pembawa dalam kombinasi dengan fabrik struktur seperti tenunan biasa atau kepar. Dalam sesetengah aplikasi, berbilang lapisan leno jaringan halus disusun untuk membina ketebalan, tetapi sifat mekanikal kekal di bawah fabrik tertutup berat yang setara.
Untuk media aliran infusi vakum, apertur mesh 5 mm hingga 10 mm adalah tipikal. Apertur yang lebih kecil menyekat aliran resin dan meningkatkan masa pengisian. Apertur yang lebih besar membolehkan aliran lebih cepat tetapi boleh menyebabkan kawasan kaya resin atau cetakan di permukaan. Pemilihan hendaklah berdasarkan kelikatan resin, saiz bahagian, dan keperluan kemasan permukaan. Untuk bahagian besar dengan resin kelikatan rendah, apertur 10 mm ialah titik permulaan yang biasa.
ya. Kain Leno dibekalkan dengan saiz silan yang serasi dengan sistem fenolik, epoksi dan vinylester. Untuk resin fenolik, yang membebaskan air semasa penyembuhan, jaringan terbuka membolehkan bahan meruap keluar dengan lebih mudah daripada fabrik tertutup, mengurangkan pembentukan lompang. Untuk aplikasi suhu tinggi melebihi 400°C, sahkan bahawa saiz dan sebarang pengikat yang digunakan dalam pembinaan leno dinilai untuk suhu perkhidmatan.
Setiap penghantaran termasuk sijil analisis yang meliputi berat kawasan, apertur jaringan, ketebalan, jenis saiz dan panjang gulungan. Nombor lot direkodkan untuk kebolehkesanan. Data ujian tambahan termasuk kekuatan tegangan dan pernyataan keserasian resin boleh diberikan atas permintaan untuk akaun yang layak.