

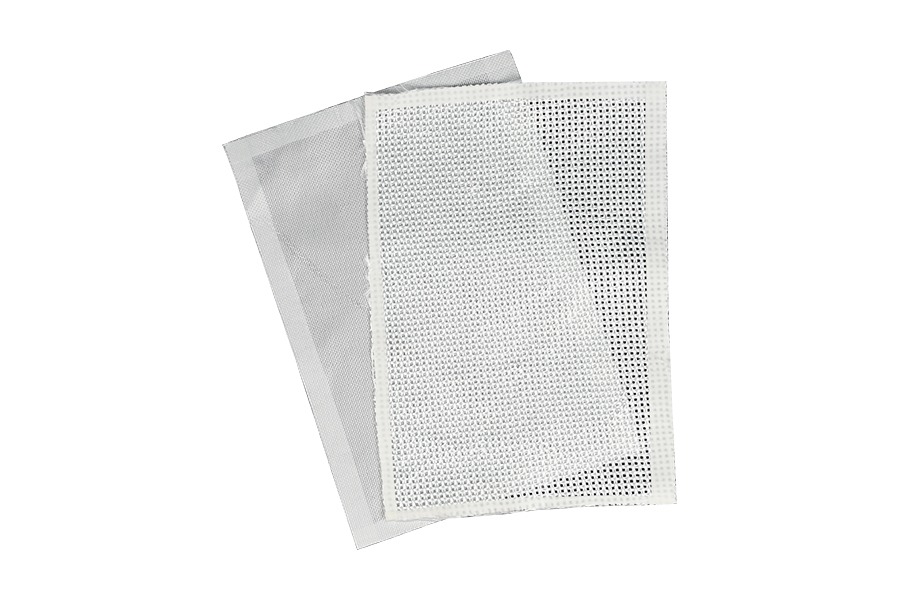

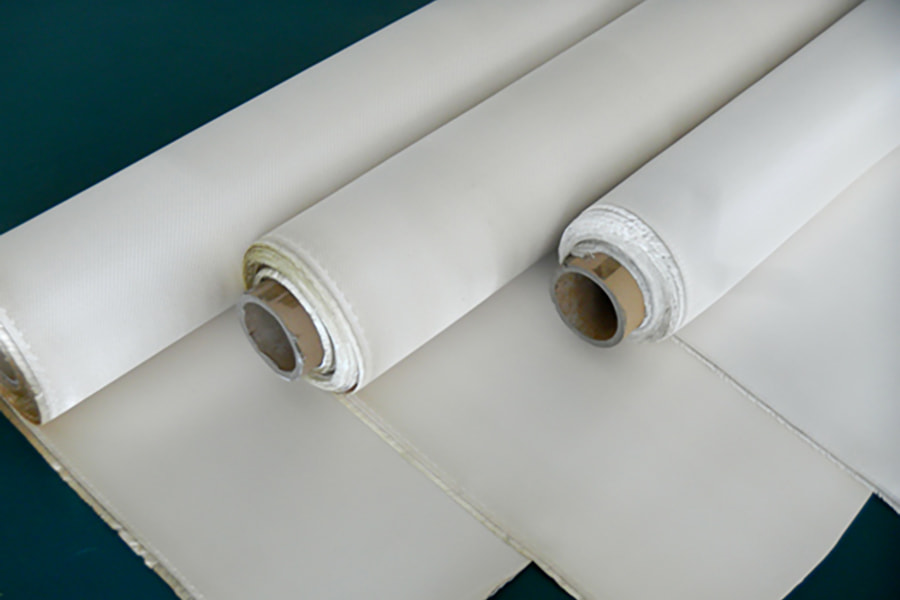
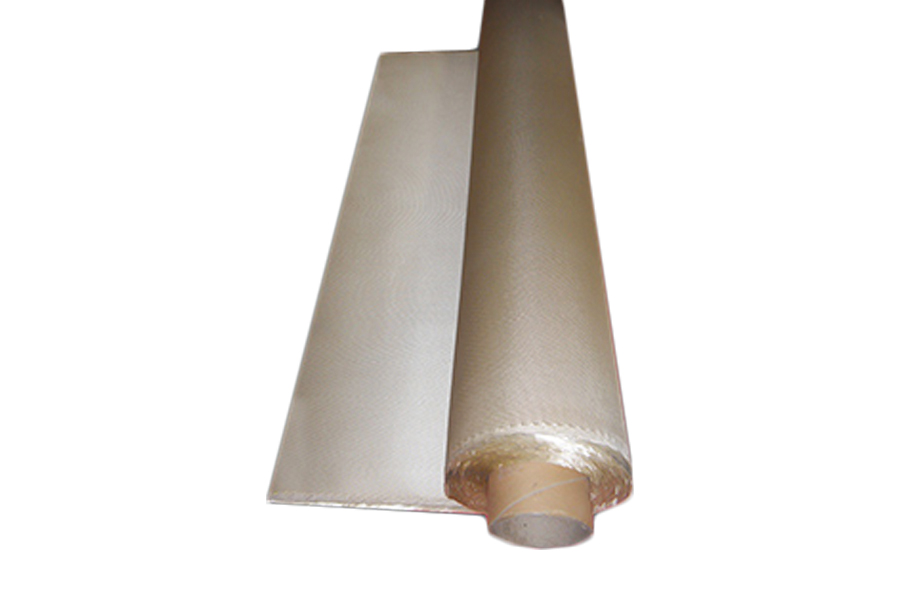
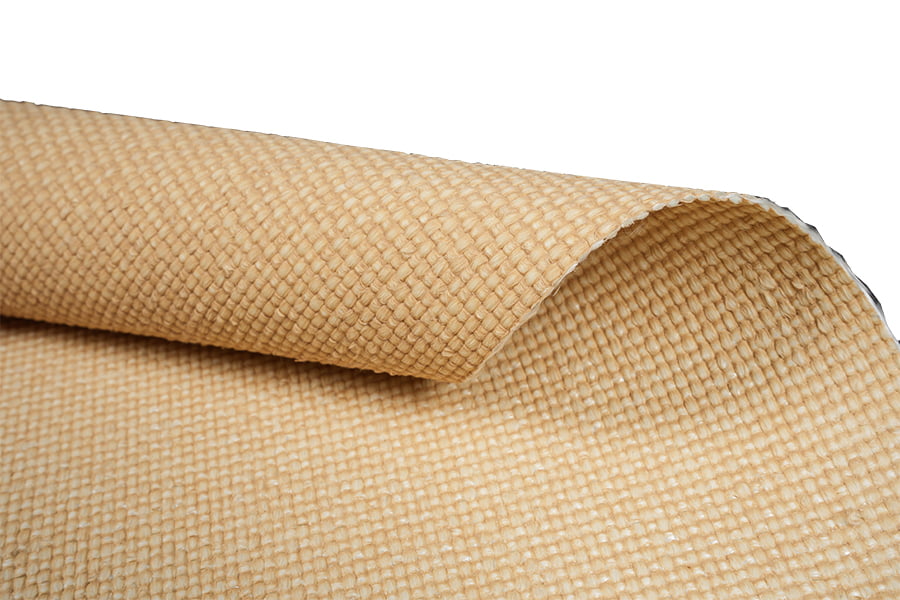
kain gentian kaca berat
Lebih sedikit Kitaran Lay-up
Berat kawasan yang tinggi setiap lapis mengurangkan jumlah bilangan lapisan yang diperlukan untuk mencapai ketebalan laminat sasaran. Ini diterjemahkan terus kepada pengurangan pemotongan, kitting, dan kerja susun atur setiap bahagian, dan menyokong jadual pengeluaran yang lebih ketat dalam fabrikasi struktur yang besar.
Binaan Bahagian Tebal
Fabrik berat menyokong pembentukan pantas bahagian laminat tebal tanpa susunan lapis yang berlebihan. Ini meningkatkan penjajaran lapis ke lapis dan mengurangkan risiko zon kaya resin antara lapisan dalam lamina tebal.
Kesan dan Rintangan Haus
Jisim gentian tinggi seunit luas meningkatkan penyerapan tenaga impak dan rintangan haus dalam lamina siap, menjadikan fabrik sesuai untuk panel struktur, perumah pelindung dan permukaan yang menghadapi haus.
Kecekapan Kos pada Skala
Lapis yang lebih sedikit bagi setiap bahagian dan buruh lay-up yang dikurangkan mengurangkan kos pengeluaran seunit ketebalan. Fabrik dioptimumkan untuk aplikasi struktur sensitif kos di mana kawalan ketebalan bukan pemacu reka bentuk utama.
Spesifikasi Bekalan
Segmen Permohonan Layak
Nota Pengeluaran
Fabrik berwajaran berat menahan kerutan tepi tetapi memerlukan gunting tugas berat atau sistem pemotongan CNC. Pemotongan pancutan air lebih disukai untuk volum pengeluaran untuk mengawal ubah bentuk tepi.
Kebolehlarian rendah berbanding dengan fabrik yang lebih ringan. Untuk lengkung kompaun, gunakan orientasi pincang atau lebar lapis yang lebih sempit untuk mengurangkan penyambungan. Rancang geometri lapis supaya sesuai dengan bentuk bahagian sebelum dipotong.
Aliran resin melalui fabrik berat adalah lebih perlahan daripada pembinaan berat yang lebih ringan. Untuk infusi vakum, gunakan resin kelikatan rendah (100 hingga 200 cP) dan nyahpek setiap dua lapisan untuk mengawal faktor pukal.
Simpan gulungan secara mendatar pada 15 hingga 30°C dan 40 hingga 60 peratus RH. Simpan gulungan dibalut untuk melindungi fabrik daripada kelembapan dan pencemaran. Jangka hayat adalah 36 bulan dalam pembungkusan asal.
Soalan Lazim Perolehan dan Kejuruteraan
Kain berat memberikan kekuatan tegangan dan lentur mutlak yang lebih tinggi setiap lapis daripada kain berat standard disebabkan oleh jisim gentian yang lebih tinggi bagi setiap unit luas. Walau bagaimanapun, sifat per unit berat adalah setanding. Kelebihan utama kain berat adalah lebih sedikit lapisan diperlukan untuk ketebalan lamina tertentu, yang mengurangkan risiko buruh dan penjajaran lapis ke lapis. Kain berat standard lebih diutamakan di mana kebolehlantaian atau kemasan permukaan menjadi keutamaan.
Ya, tetapi pengurusan aliran resin adalah kritikal. Fabrik berat mempunyai kebolehtelapan yang lebih rendah daripada kain yang lebih ringan, jadi gunakan resin kelikatan rendah (100 hingga 200 cP pada 25°C), gunakan medium aliran pada permukaan atas dan sahkan masa pengisian pada panel percubaan sebelum pengeluaran. Untuk lamina tebal, nyahbongkar setiap dua lapisan untuk mengekalkan pemadatan yang sekata.
MOQ standard ialah 500 kg setiap lebar dan spesifikasi berat. Lebar stok 1000 mm dan 1270 mm dalam julat 600 hingga 900 g/m² dihantar dari inventori dalam masa 5 hingga 10 hari perniagaan. Pemberat yang lebih berat dan lebar tersuai biasanya memerlukan 3 hingga 5 minggu bergantung pada volum pesanan.
ya. Kain berat biasanya digunakan dalam meletakkan tangan di mana bahagian tebal dibina. Kain membasahi lebih perlahan daripada kain yang lebih ringan, jadi gunakan roller beralur untuk mengeluarkan udara yang terperangkap dan memastikan penembusan resin yang lengkap. Sapukan resin dalam beberapa pas untuk mengelakkan bintik-bintik kering di bahagian tebal.
Setiap penghantaran termasuk sijil analisis yang meliputi berat kawasan, ketebalan, konfigurasi tenunan, sistem saiz dan panjang gulungan. Nombor lot direkodkan untuk kebolehkesanan. Data ujian tambahan termasuk kekuatan tegangan, modulus lenturan dan pernyataan keserasian resin boleh diberikan atas permintaan untuk akaun yang layak.